不锈钢锯条通常指专门用来切割不锈钢材料的锯条,工业上常见的有双金属带锯条和高速钢圆锯片等,特点是齿部硬度高、耐磨性好,能应对不锈钢硬度高、加工时容易发热的问题。
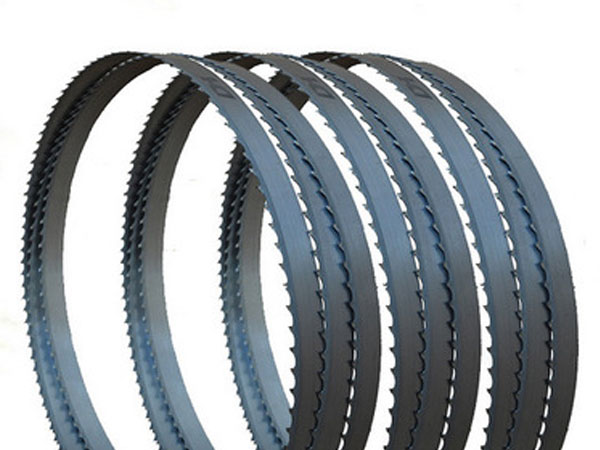
那么,大家知道不锈钢锯条使用要点有哪些吗?
一、安装准备
1. **锯齿方向**:锯齿朝前(前进方向切削),不能装反;手锯条要充分张紧,松锯条容易断、切斜。
2. **工件夹紧**:工件必须牢固固定,不能晃动;振动会崩齿。
3. **齿距匹配**
- 薄壁不锈钢管 / 薄板:24~32TPI 细齿,保证**至少 3 个齿同时咬住工件**,防止勾料
- 实心圆料(如不锈钢半圆头铆钉):18TPI 为主;厚料可用变齿距
4. **锯条选型**:必须 M42/M51 双金属锯条;普通碳钢锯条不能锯不锈钢,很快磨钝
二、切削操作
1. **速度要慢**
- 手锯:每分钟 30~40 次往复,不要猛拉快锯;**推的时候切削,回程轻抬不施压**
- 带锯:线速度控制在 15~30m/min,远低于普通碳钢
2. **压力均匀、轻进给,严禁强行加压**
压力过大 → 崩齿;压力太小,锯齿打滑摩擦,**不锈钢表面加工硬化,越锯越硬**,这是常见踩坑点
3. **中途不要长时间停留在切口里**
一旦停下,锯齿压在不锈钢上摩擦硬化;如需暂停,**先把锯条退出切口再停机**,不要留在缝里。
4. **快切断时减小压力**,防止材料崩裂、扯坏锯齿。
三、冷却润滑
1. **先加切削液**:不锈钢切削油 / 乳化液,持续滴在切割位置,降温、减少粘刀、降低加工硬化。
2. **临时手工切割无切削油**:可用机油、肥皂水;**尽量不要长时间干切**,干切锯条损耗成倍增加,齿尖容易烧损。
3. 随时清理齿缝粘黏的不锈钢金属瘤(积屑),粘刀会越锯越费力。
四、新锯条磨合
新锯条不要一开始满负荷切割,降低进给,先短时间磨合 50~100cm 切割长度,让齿尖均匀磨损,避免新锯直接崩齿。
五、安全与检查
1. 佩戴护目镜,金属碎屑飞溅易伤眼;建议手套防护。
2. 随时观察锯条:锯齿发白、变钝、出现崩口、刺耳尖叫,立即停止,不要再硬锯。
3. 存放:避免弯折、磕碰锯齿;不要叠放挤压锯齿。




