不锈钢圆锯片是专门用于切割不锈钢材料的圆形锯片,它在金属加工行业中扮演着至关重要的角色。
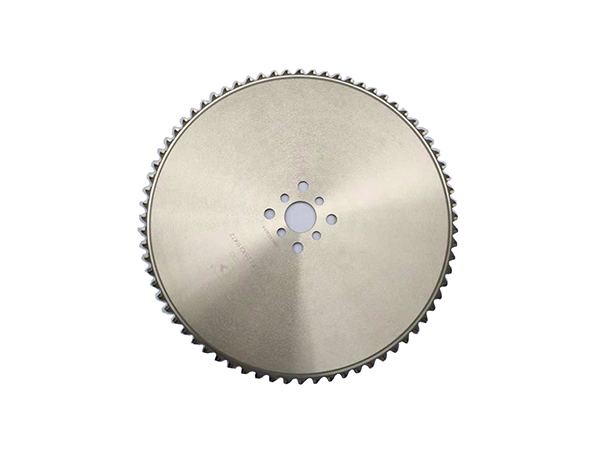
下面来看一下不锈钢圆锯片有哪些核心要点?
一、材质分类
1. M42 含钴高速钢 HSS 锯片
- 适合:薄壁不锈钢管、型材,普通金属切管机
- 优点:性价比高,可反复修磨,切口毛刺小
- 涂层:TiN(金色)、TiCN,提升耐磨、降低粘屑
- 短板:耐高温一般,不适合高速、实心厚料
2. 硬质合金冷锯片(合金锯片)
- 刀头:硬质合金 / 金属陶瓷 Cermet,常用 AlTiN 涂层
- 适合:实心棒、厚壁管、大批量数控圆锯机
- 优点:耐高温、寿命长,冷切,切口不易发黑
- 短板:单价高,修磨要求高,怕冲击震动
二、齿形、齿数选择
- **BS 齿(交错齿)**:不锈钢常用,排屑好,防粘刀;管材首选
- **B 齿(平齿)**:实心棒料,断面平整
- 齿数原则:
- 薄壁管(壁厚<2mm):**多齿**(120T/160T/200T),薄锯路,切口光滑
- 厚壁管 / 实心棒:**少齿**(60T、80T),容屑槽更大,不容易堵屑
口诀:**薄料多齿,厚料少齿;小管多齿,实棒少齿**
三、锯片厚度、孔径
1. 锯片厚度:尽量选**薄锯路**,减少切削阻力,降低工件发热、减少粘刀;但太薄容易抖动崩齿,需要匹配设备刚性
2. 内孔:匹配锯机主轴,可加垫圈 / 变径环;**端面一定要贴平,不能偏心**,偏心直接震动崩齿
四、切削工艺核心
1. **低转速**:不锈钢切削速度远低于碳钢,转速太高瞬间加工硬化、烧齿
2. **匀速小进给**:禁止猛推、冲击进给,冲击会硬化不锈钢表面 + 崩齿



