二手自动锯床是指经过使用后再次出售的自动化锯切设备,主要用于金属或非金属材料的切割加工。
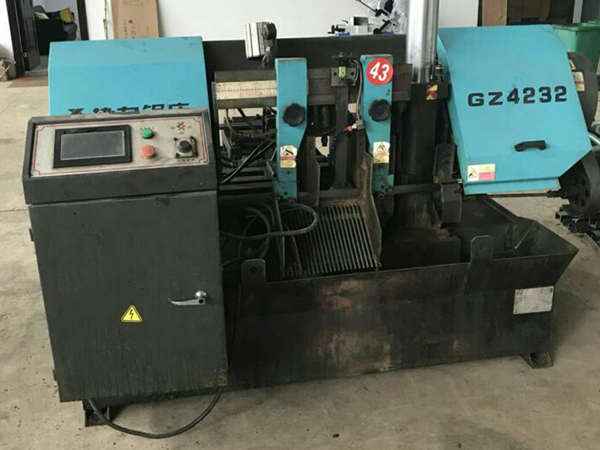
下面小编给大家分析如何判断二手自动锯床的精度好坏?
一、准备工具(现场验机带上)
1. 卡尺(0-300mm 游标 / 数显卡尺)
2. 直角尺(宽座角尺)+ 塞尺
3. 记号笔、卷尺
4. 一块**平直圆钢 / 方钢**
二、锯切垂直度
目的:看锯梁、导轨、导向头磨损,锯条是否跑偏。
1. 装夹工件,锯切一段,切完不要敲击工件。
2. 用宽座直角尺贴工件侧面和切口端面,塞尺测缝隙。
合格参考:
- 普通液压自动锯床:切口斜度 ≤0.15mm/100mm
- 伺服高精度数控锯床:≤0.1mm/100mm
举例:切 100mm 高度料,端面较大缝隙超过 0.15mm,说明斜度偏大;缝隙越大,机床越差。
区分原因:
- 切口上宽下窄 / 下宽上窄:锯条导向块磨损、锯轮偏摆、锯梁导轨间隙大。
- 切口波浪形:锯条张力不对、锯轮轴承损坏。
三、送料重复定位精度(自动锯床重点!自动下料核心)
自动锯床是自动送料,这个指标决定一批料长短是否一致。
操作步骤:
1. 设定同一个长度(例如 50mm),连续自动送料 + 锯切,**连续切 5~10 根**。
2. 全部测实际长度,记录每一根尺寸。
3. 算出较大值减较小值 = 尺寸波动范围。
参考标准(常温、新锯条,正常夹紧)
- 液压送料普通数控锯床:重复误差 ≤±0.2~0.5mm
- 伺服送料锯床:重复误差 ≤±0.1mm
连续下料长短忽大忽小,大概率:送料油缸磨损、编码器松动、伺服电机 / 丝杠间隙、虎钳夹不紧打滑。
四、其他辅助精度检查项目
① 锯轮径向跳动
用百分表靠锯轮外缘,手动盘锯轮。跳动大 → 锯轮磨损、轴承损坏,锯条容易跑偏、断锯条。
没有百分表简易判断:空转看锯轮,肉眼观察锯条左右来回摆动明显就是不行。
② 锯梁导轨间隙
断电,用手左右、前后推锯梁:
- 手感晃动量大 → 导轨 / 滑块磨损,切料容易斜。
- 只能微量移动才正常。
③ 虎钳夹紧精度
夹紧工件,用手推拉工件,**不能有窜动打滑**。
夹紧后如果工件能轻微拉动,下料长短不稳定,尤其切短料。
液压虎钳保压测试:夹紧后静置几分钟,看压力会不会掉、工件松动。
④ 锯条导向头检查
导向块(硬质合金)磨损缺口大,会把锯条 “带偏”,切口倾斜。导向块属于消耗件,磨损可以更换,但如果导向臂变形,维修成本很高。



