二手自动锯床通过自动控制系统完成送料、夹紧、锯切、退料全流程,其切削方式主要分带锯条循环回转或圆锯片旋转切削两类。
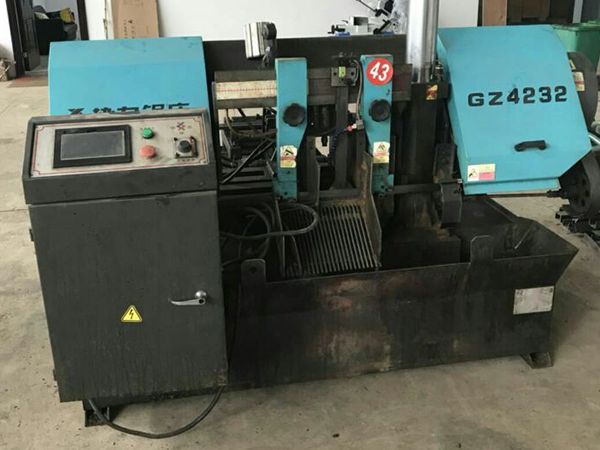
下面就来看一看二手自动锯床需要做哪些维护保养?
一、刚买回来,投产前必做
1. **液压系统**
- 全部放掉旧液压油,清洗油箱、滤油器,更换新液压油(46# 抗磨液压油)
- 检查所有油管、接头、油缸,老化密封圈全部换掉,消除漏油
- 测试夹紧、送料、锯架升降压力,按说明书重新校准压力;压力不稳会造成夹不紧,切料长短公差飘
2. **传动 & 锯轮部分**
- 检查上下锯轮轴承,有旷量、异响直接更换;锯轮偏摆会切斜、断锯条
- 清理锯轮表面油污、毛刺,磨损严重的锯轮要光面修复
- 检查锯条导向块(硬质合金导向头),二手件大多磨损,**切不锈钢建议直接换新**,导向块磨损是断面斜、崩锯条头号原因
3. **导轨、送料机构(数控自动送料重中之重)**
- 清理导轨铁屑、旧润滑脂;检查导轨间隙、镶条,间隙过大要调紧(送料有间隙,下料长度不准)
- 检查送料伺服电机、丝杆、齿轮、齿条,有无磨损、间隙;给丝杆加注润滑脂
- 检查送料编码器,确认无丢步(丢步 = 下料长度忽长忽短)
4. **冷却系统(切不锈钢最关键)**
- 清空旧切削液,清洗水箱、过滤器、冷却管路,清理油泥、不锈钢细切屑
- 检查冷却泵,叶轮损坏直接更换;不锈钢锯切热量大,冷却不足瞬间烧锯条
- 选用**不锈钢专用切削液**,不要兑水太稀
5. **电气与数控**
- 清理电箱灰尘、金属粉尘(不锈钢导电粉尘容易短路),检查接线端子有无氧化松动
- 检查限位开关、急停、编码器线路,测试自动循环、计数、定长功能
- 备份机床参数,防止参数丢失
二、每班保养(开机前 + 下班,每天做)
1. 清理工作台、导向头、锯轮、水箱表面不锈钢切屑,**铁屑不清理会磨坏导轨和锯轮**
2. 检查切削液液位、浓度,看喷嘴是否对准锯条,确认冷却正常
3. 检查液压有无漏油,压力表压力是否正常
4. 检查锯条张力,张力不合适极易断锯条;看锯条有无裂纹、崩齿
5. 给导轨、送料滑动部位加注润滑油
6. 下班清理水箱浮屑,关闭电源,清理工作台
三、每周保养
1. 清洗冷却箱过滤器,清理水箱底部沉积不锈钢细粉(不锈钢粉末很细,容易堵泵)
2. 检查导向块磨损情况,磨损超标及时调整 / 更换
3. 检查主电机、减速箱运行异响,查看皮带松紧度
4. 紧固各部位螺丝,尤其是虎钳、料架、锯架固定螺栓
5. 检查送料丝杆润滑情况,补润滑脂
四、每月保养
1. 液压油滤网清洗,检查油质,油发黑、乳化就更换
2. 拆开护罩,清理锯轮、减速箱内部铁屑
3. 检查送料齿条、齿轮磨损,调整间隙;校准定长尺寸(试切棒料复核长度精度)
4. 检查所有接近开关、限位传感器,清理金属粉尘
5. 检查液压油缸有无内泄:夹紧工件看会不会慢慢松脱
五、年度保养(或者累计切割 800~1000 小时)
1. 液压油整箱更换,更换液压滤芯
2. 检查减速箱齿轮油,按需更换
3. 全面检测锯轮轴承、送料丝杆轴承,磨损就更换
4. 整机精度校验:垂直度、送料重复定位精度,针对不锈钢下料控制长短差
5. 电箱深度除尘,老化电线更换



